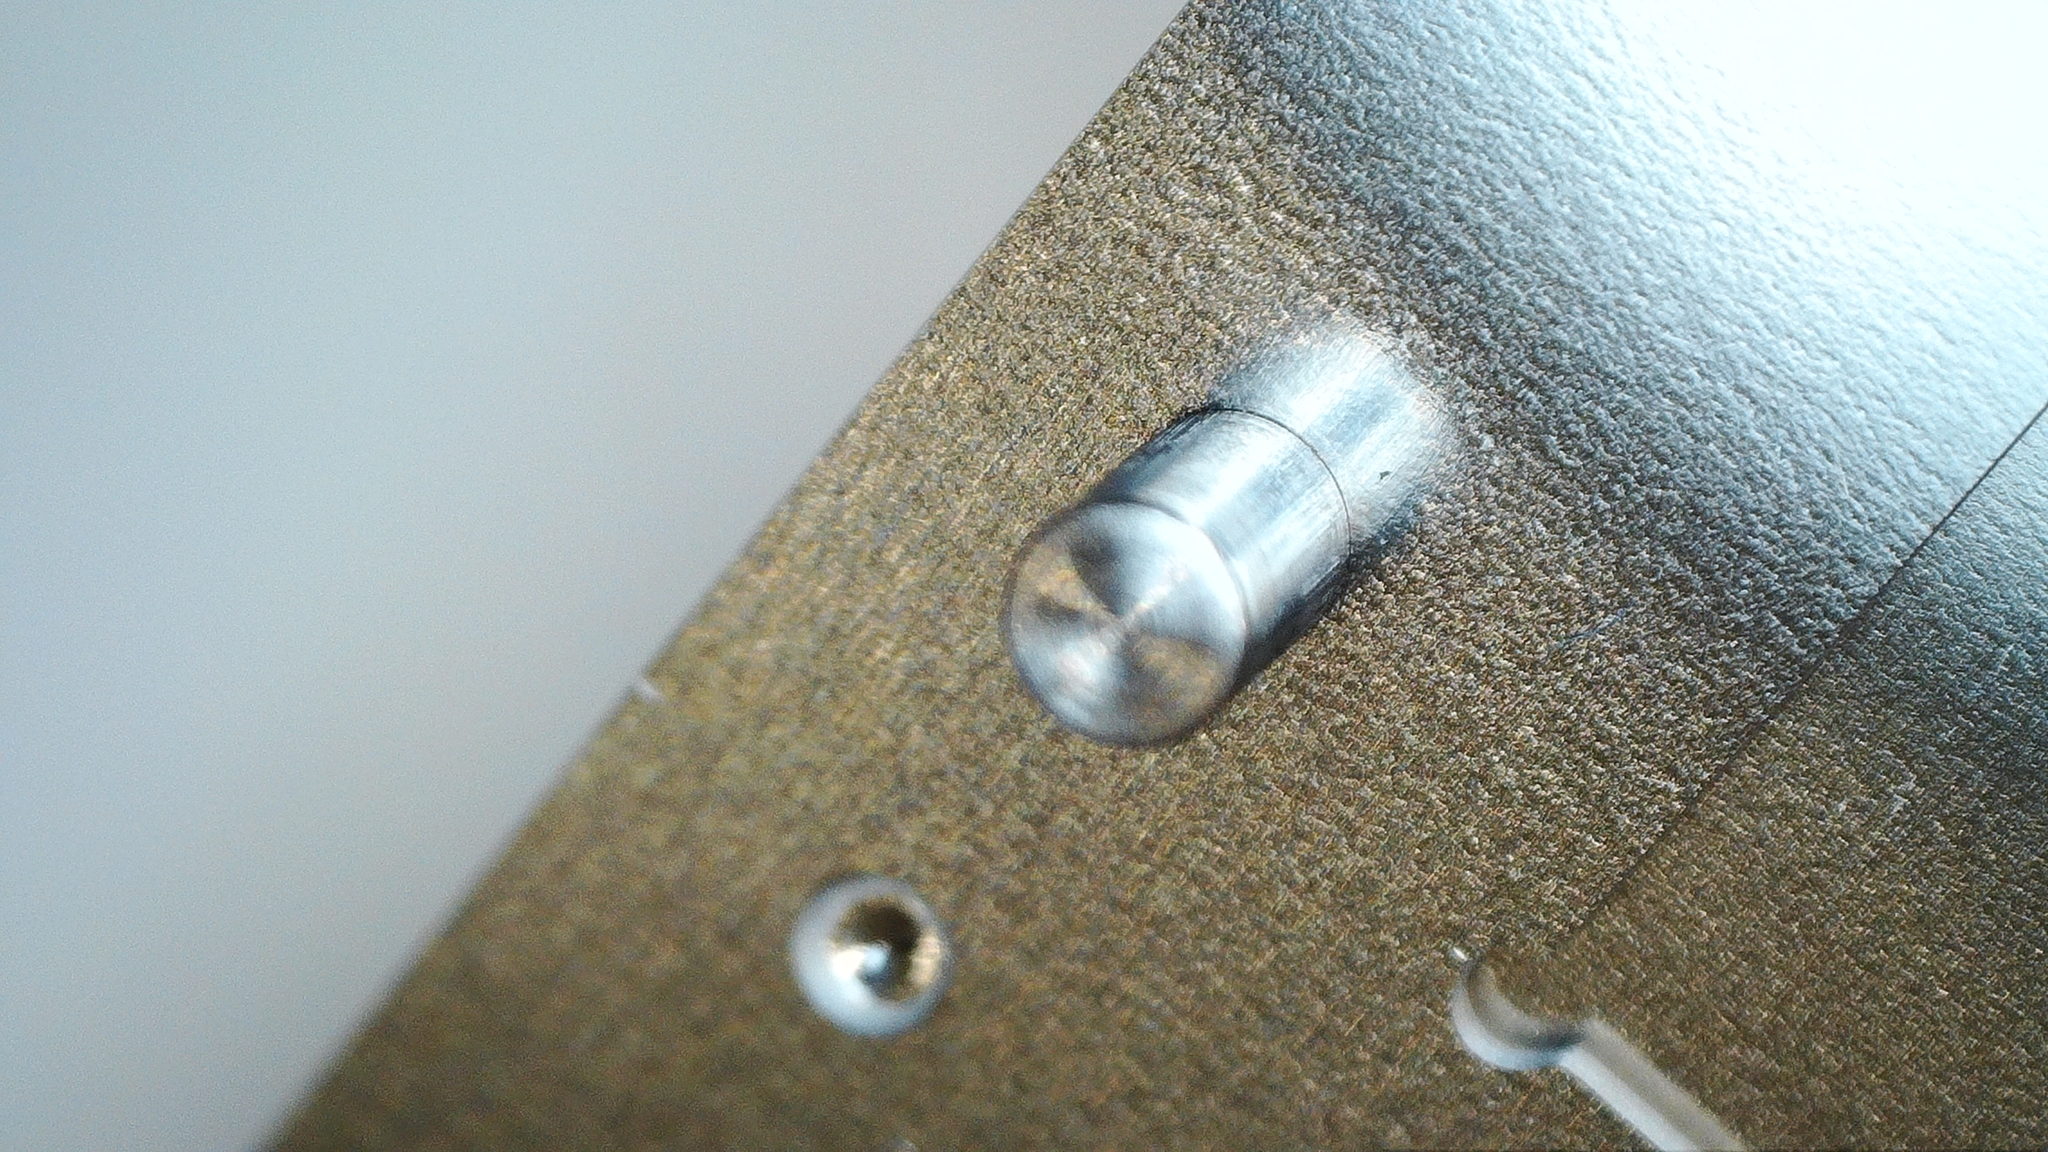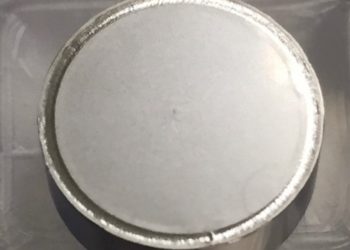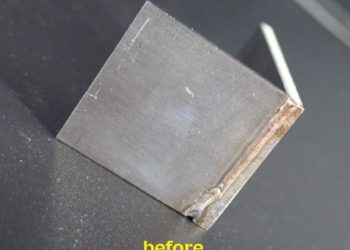
ピン立て ピン加工
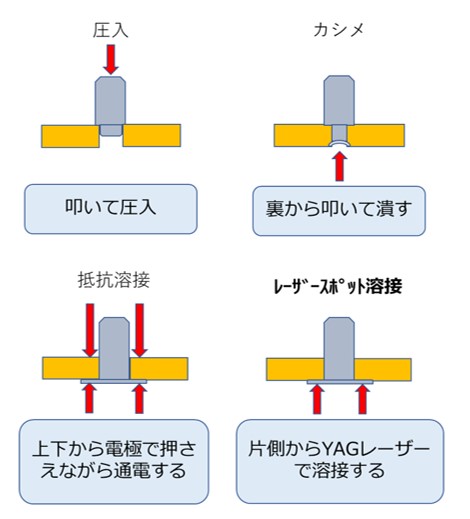
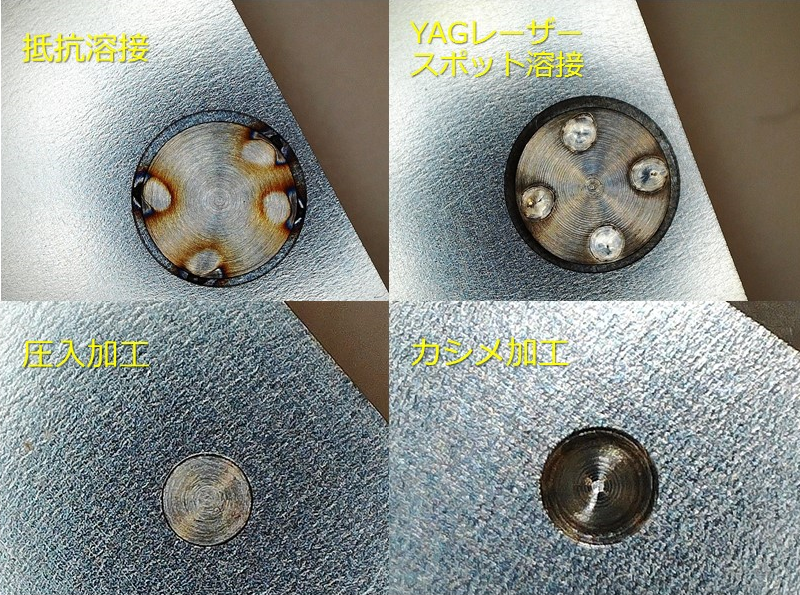
圧入加工 カシメ加工 抵抗溶接加工 YAGレーザースポット溶接加工
平井精密工業では、エッチング加工、機械加工、熱圧着、拡散接合などの加工技術にて「治具」のお手伝いをさせて頂いております。
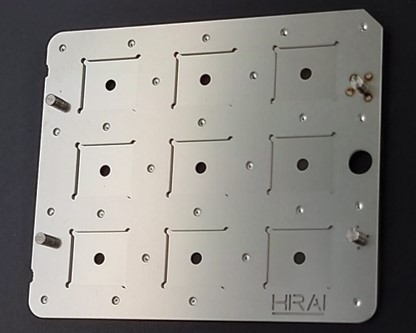
治具をご使用頂く際に、対象物との位置精度を上げる為に「ピン付き」にてご提供させて頂く事が有ります。各種治具製作から、ピン加工、ピン立てまでを一貫して対応する事が可能です。
【ピン加工】
ピン形状はご希望の任意の形状に対応しております。
特にご指定が無い場合は、「ピン付き治具」の完成イメージからピン形状を平井精密工業にて、検討、製作させて頂きます。
方向性を出すための「異形ピン」にも対応しております。
材質は、SUS、アルミなどを選択可能です。ただし、アルミピンの場合は「圧入」での対応となります。
【ピン立て】(圧入、カシメは外部委託)
平井精密工業のピンの固定方法は「圧入加工」「カシメ加工」「抵抗溶接」「YAGレーザースポット溶接」にて対応致します。
【圧入加工】
圧入加工は、ピン立ての中では、一般的な方法で従来からよく用いられております。対象製品に貫通穴を設け、その貫通穴にピンを押し込み固定する方法です。穴径<軸径のため、ブランクの穴中心にピン立てが可能で、ピン立てピッチは他のピン立て方法の中で最も高精度となります。ただし、ご使用環境(熱サイクル)、外部からの応力によりピンが抜け落ちてしまう可能性が高い事が懸念材料として挙げられます。繰り返してご使用される場合には、あまりお勧めは出来ません。
【カシメ加工】
圧入加工と比較すると、ピンの抜け落ちが発生しにくい固定方法です。対象製品に貫通孔を設けて、「カシメピン」を圧入した後、裏側から押しつぶすことで固定します。ピンカシメ加工に関しては、外部委託により対応可能です。「小径ピン」の場合には対応出来ない場合もあります。「カシメピン」はピン部分を太く、中に埋まる部分を細く作製する事が特徴です。
【抵抗溶接】
対象物にピンを挿入した後、上下から電極を押し当てて通電し、溶接する方法です。
【YAGレーザースポット溶接】
対象製品とピンを「レーザー溶接」する事で「圧入」や「カシメ」よりもピン抜けが起こりにくく、ピン周辺の歪みも最小となる固定方法です。 平井精密工業では、ピン強度、反り、歪みを考慮して特に「YAGレーザースポット溶接」をおすすめしております。対象製品とピンの厚みや形状から最適な溶接条件を導き出し溶接することで強度を保ちながら反り、歪みを抑える事が可能です。薄板へのピン立てでは圧入やカシメのような外部から機械的な力が加わる方法の場合、周囲または製品全体に反り,変形が発生するリスクがあります。そのため薄板加工を得意とするエッチング加工と最も相性の良いピン立て方法として「YAGレーザースポット溶接」でのピン立て加工をご提案させていただきます。また、圧入後にピン周囲を溶接して補強する手段もございます。
【ピン固定方法】
1N=0.102kg
圧入によるピン立て 強度 ~2kN
レーザースポット溶接 強度500N
【治具作製】
治具作製では平井精密工業の加工技術にて様々なお手伝いをさせていただきます。
■お客様設計の治具作製
■治具の加工方法の相談~作製
一体物or接合、ピンの形状、ピン立て方法など、どのように加工するか、加工しやすさの相談からOKです。
■治具の嵌合確認
治具作製後の嵌らない/干渉するといった不具合を未然に防ぐために、データを頂ければ設計した治具の実装や部材との嵌合を弊社で確認するサービスもございます。
→実際に手に取って確かめたい場合には、3Dプリンタ造形によるモックアップで治具作製前の確認も可能です。モックアップは樹脂となります。
■治具自体の相談~作製
ヒアリングを通じて、お客様が達成したいゴールに向けて、加工目線からの構想,構造提案、作製までをご協力させていただきます。
仕様詳細